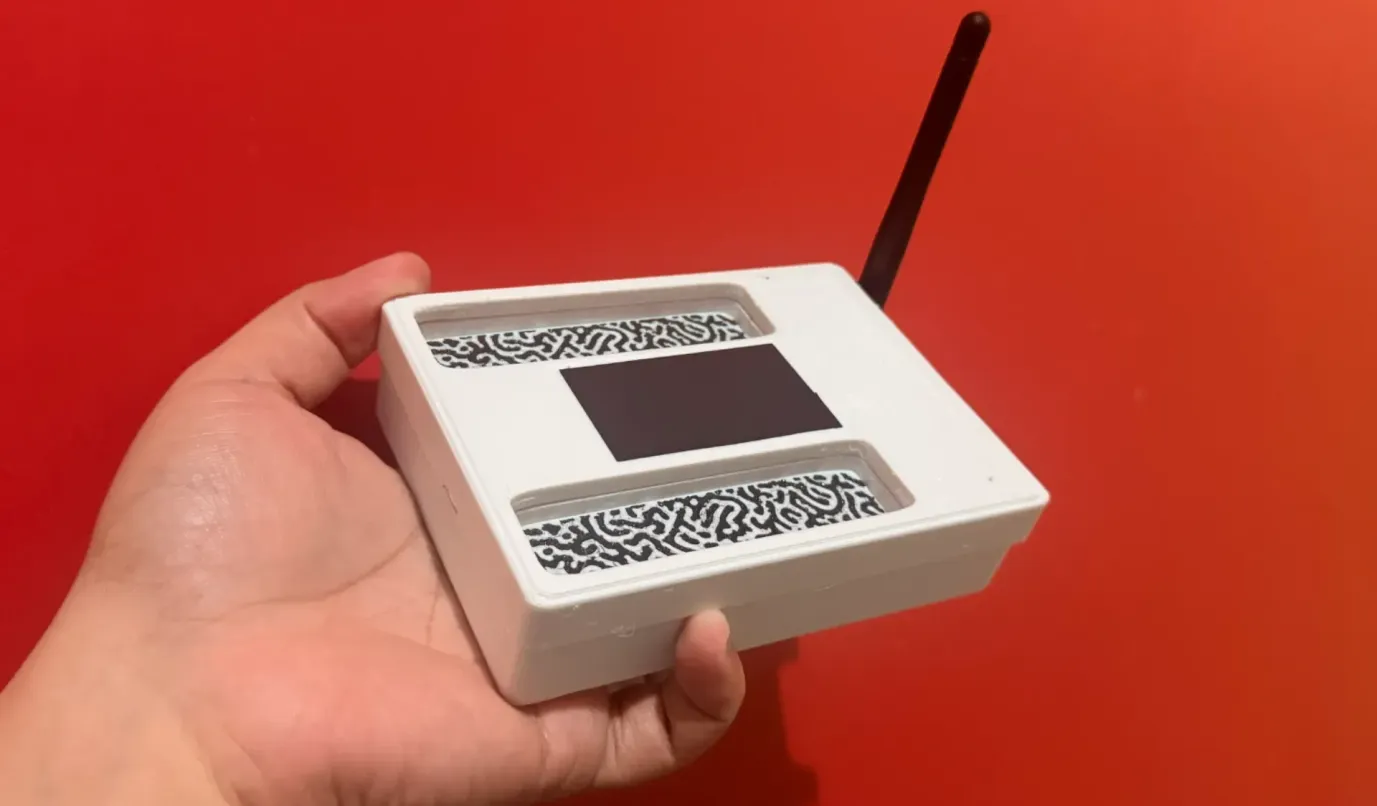
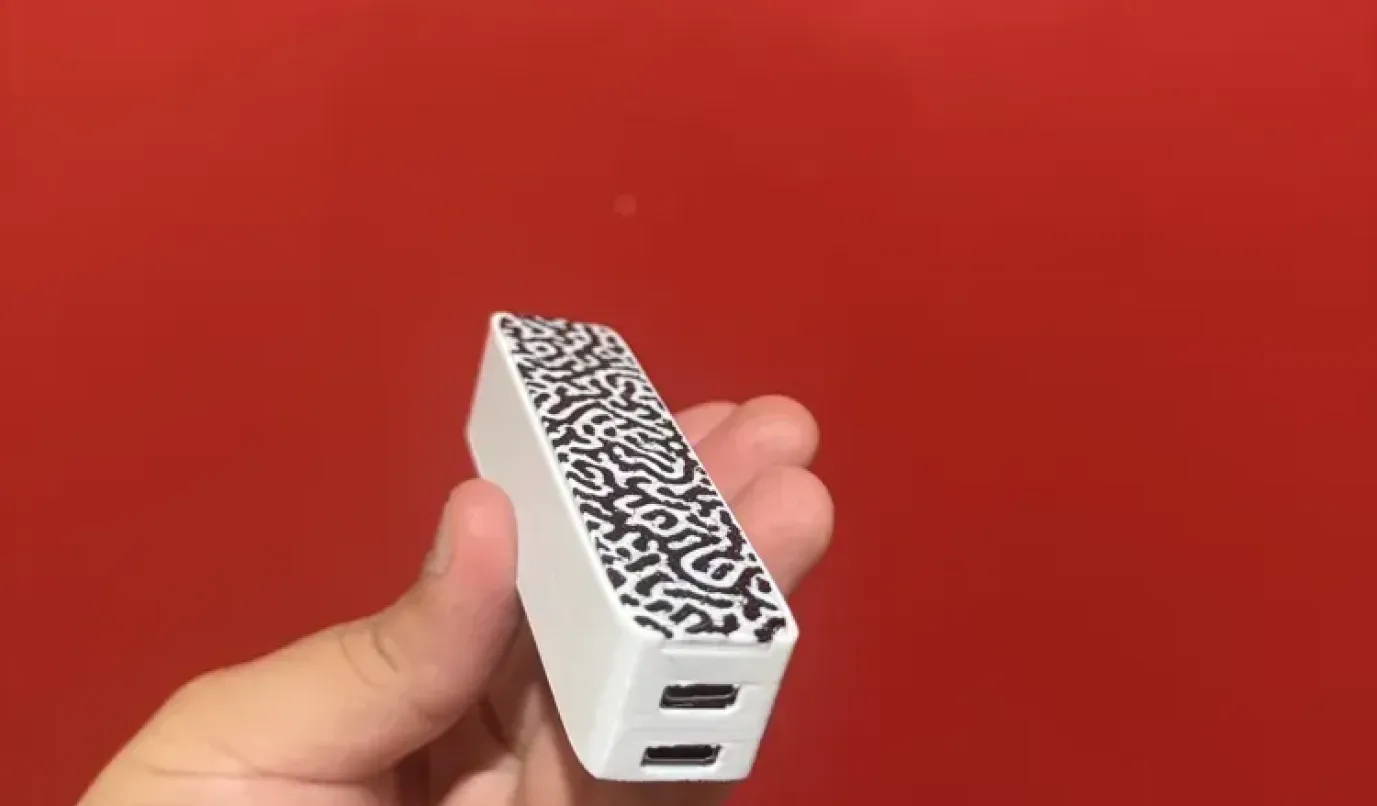
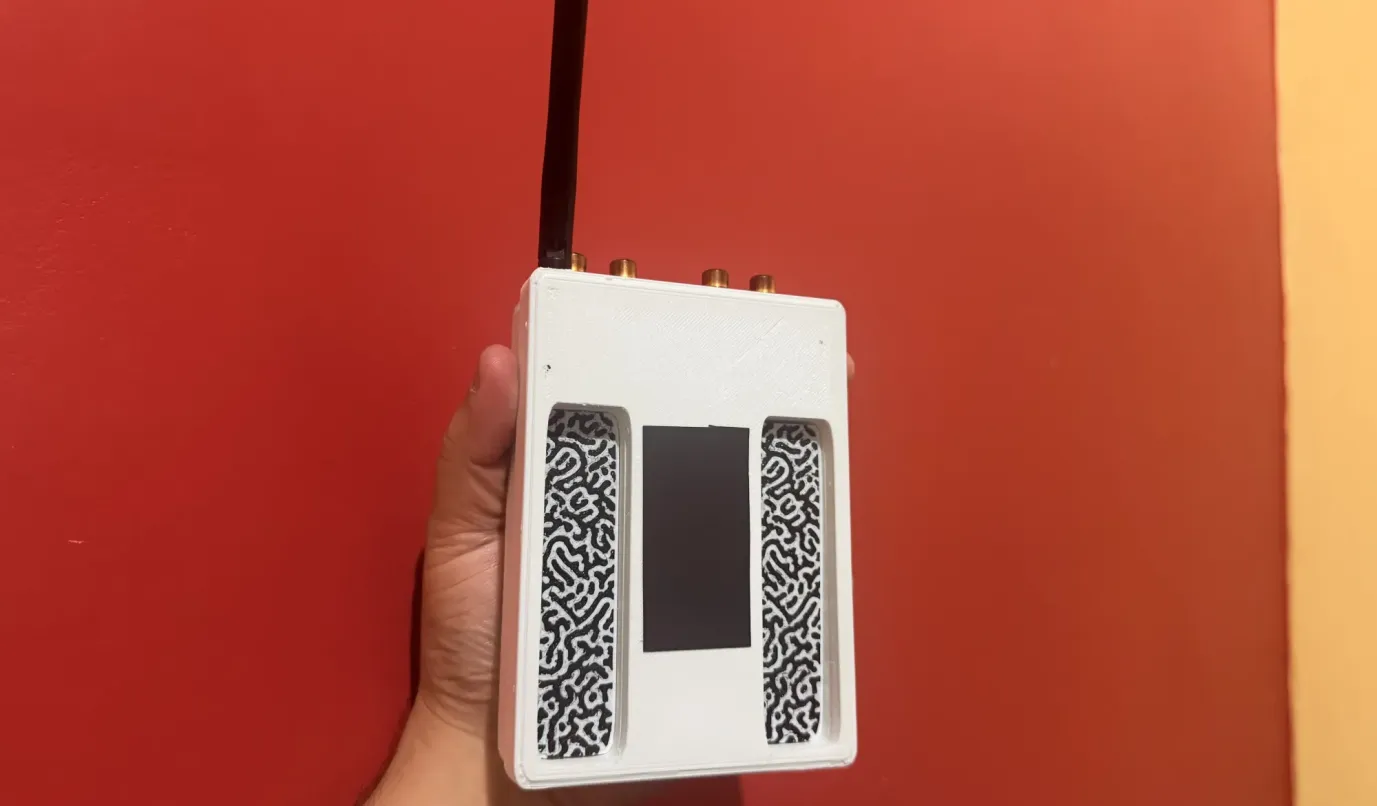
Projeto de código livre para impressão 3D de case (caixa), para um sistema DIY de agulha eletrônica para sincronizar equipamento analógico, Toca discos e Mixer, a arquivos digitais de música.
O projeto completo é composto por 01 receptor e dois tx, com as respectivas tampas, e uma base para o visor LCD.
Adaptado do projeto feito pela comunidade: https://www.facebook.com/share/g/1J599GYENv/
Aqui a visualização 3D do projeto:
file:///C:/Users/jeffs/Downloads/dvs_dj_case/DVS%20DJ%20-%20TX%20e%20receptor%20em%203D.html
Para comportar os componentes eletronicos que serão utilizados para sincronizar arquivos de música digital com o equipamento analógico de discotecagem.
Jefferson Rodrigues
Olá, equipe do Fab Lab Itaquera!
O projeto original não funcionou muito bem. As medidas não estavam bem ajustadas às peças que comprei e também não acertamos a temperatura da impressão. Refiz as medidas e com ajuda do Claude (IA) elaborei esta versão. Será que consigo agendar para refazer?
ETAPAS
1) Peças de teste (pequenas), para conferir os encaixes antes de imprimir o resto:
- teste_tx_ponta.stl (1 peça), cerca de 11 x 25 x 21 mm
- teste_rx_frente.stl (1 peça), cerca de 109 x 11 x 28 mm
- teste_rx_traseira.stl (1 peça), cerca de 109 x 11 x 27 mm
2) Peças finais:
- tx_corpo.stl (2 peças), cerca de 114 x 25 x 21 mm
- tx_tampa.stl (2 peças), cerca de 114 x 25 x 3,5 mm
- rx_corpo.stl (1 peça), cerca de 109 x 176 x 28 mm
- rx_tampa.stl (1 peça), cerca de 109 x 176 x 6,4 mm
FILAMENTO
Será que conseguimos utilizar aquele filamento Voolt3D PETG HF High Fluidity Preto, 1,75 mm, 1 kg? O Claude diz que é a mais adequada para este tipo de projeto.
Se for possível, o fabricante indica: bico de 220 a 250 °C e mesa a 70 °C.
No Claude, para evitar distorção nas peças, recomendou:
- Perfil Bambu PETG HF (ou Generic PETG), com bico a 240 °C na 1ª camada e 235 °C nas demais, e mesa a 70 °C.
- Placa PEI texturizada, ou lisa com cola bastão.
- Ventilador da peça entre 30 e 40%, desligado nas 3 primeiras camadas.
- Velocidades moderadas: parede externa a 60 mm/s e interna a 120 mm/s.
- Brim de 5 mm no rx_corpo e no rx_tampa (peças grandes e planas empenam em PETG).
- Compensação de pé de elefante de 0,15 mm, porque são peças de encaixe.
- Se o lab tiver estufa, secar o filamento a 65 °C por 6 a 8 horas antes.
AJUSTES GERAIS (Bambu Studio)
- Bico de 0,4 mm e camada de 0,2 mm.
- 4 paredes (perímetros) e preenchimento de 15 a 20%.
- Sem suportes.
- Os arquivos já estão na posição de impressão: corpo com o fundo na mesa e tampa com a placa na mesa. Não girar.
- Não mudar a escala: são peças de encaixe, e a tampa fecha por pressão.
Seria possível imprimir primeiro as três peças de teste para eu conferir antes das peças finais?
Obrigado pela atenção!